

複雑な金属コンポーネントは、基本的な製造上の問題を引き起こすことがよくあります。形状が複雑になればなるほど、複数の機械加工や組み立てステップを追加せずに正確に製造することが難しくなります。ステンレス鋼のインベストメント鋳造部品固体材料から製造するのが困難、または場合によっては非経済的な形状を形成するための実用的な方法を提供します。
ただし、これは、すべての複雑な形状をうまくキャストできることを意味するわけではありません。薄い壁、狭い通路、鋭い移行部、深いキャビティ、小さな開口部はすべて、鋳造プロセスにさまざまな要求を課します。本当の問題は、単にステンレス鋼のインベストメント鋳造で複雑な形状を製造できるかどうかではなく、健全な金属の流れ、寸法制御、および使用可能な表面品質を維持しながらプロセスがどこまでできるかということです。
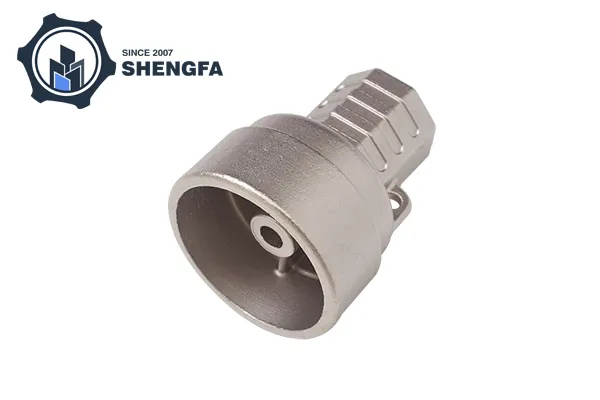
インベストメント鋳造は、詳細なワックスまたはポリマーのパターンから始まります。セラミックシェルがパターンの周囲に構築され、その後パターンが除去され、得られたキャビティに溶融ステンレス鋼が注入されます。
金型はコンポーネントの実際の形状に基づいて作成されるため、プロセスはすべての表面に到達する切削工具に完全に依存するわけではありません。これは、複雑な部品に対する主な利点の 1 つです。
多くの場合、1 つの鋳造に組み込むことができる機能は次のとおりです。
機械加工されたコンポーネントの場合、これらのフィーチャを作成するには、いくつかのセットアップ、特殊なツール、または後で結合される個別のコンポーネントが必要になる場合があります。インベストメント鋳造では、より多くの形状を金型内で直接形成することで、個々の製造作業の数を減らすことができます。
薄肉も可能ですが、インベストメント鋳造プロセスにおいてはよりデリケートな機能の 1 つです。
溶けたステンレス鋼のインベストメント鋳造部品が薄い部分に入ると、周囲の金型が熱を吸収するため、金属は急速に熱を失います。キャビティが完全に充填される前に金属が固化すると、ミスランや不完全なセクションなどの欠陥が発生する可能性があります。
薄い壁を正常に充填できるかどうかには、いくつかの変数が影響します。
| 要素 | 薄切片への影響 |
|---|---|
| 肉厚 | 金属が熱を失う速さを決定します |
| 注湯温度 | 金属の流動性に影響を与える |
| 合金組成 | グレードが異なると充填時の動作が異なります |
| シェル温度 | 凝固速度に影響を与える |
| ゲート設計 | 溶融金属が薄い領域にどのように到達するかを制御します |
| 部品の形状 | 急激な遷移はメタルフローを中断する可能性があります |
| 鋳物サイズ | 大きな部品には異なる充填戦略が必要になる場合があります |
このため、すべてのステンレス鋼のインベストメント鋳造に適用される単一の普遍的な最小肉厚が存在しません。実際の制限は、合金、コンポーネントの寸法、シェル システム、鋳造温度、および全体の形状によって異なります。
よくある間違いは、コンポーネントをその最も薄い壁だけで評価することです。実際には、形状全体によって、溶融金属がその壁にどれだけ容易に到達できるかが決まります。
たとえば、比較的厚いセクションに接続された短くて薄いリブは、長く孤立した薄い壁よりも充填が容易な場合があります。同様に、薄い曲面は薄い平らな部分とは異なる動作をする可能性があります。
したがって、設計者は次のことを考慮する必要があります。
薄壁が長くなるほど、キャビティが完全に充填される前に早期に固化するリスクが大きくなります。
より大きな塊に接続された薄いセクションでは、冷却と凝固に違いが生じる可能性があります。適切な移行は、局所的な応力や鋳造欠陥を軽減するのに役立ちます。
鋭い内部コーナーは金属の流れを複雑にし、応力集中を引き起こす可能性があります。一般に、小さな半径は、突然 90 度の移行よりも管理が容易です。
内部チャネルは、溶融金属が入り、空気またはガスが逃げることを可能にする必要があります。極端に狭い通路や深い通路は、一貫して再現することがより困難になる場合があります。
インベストメント鋳造は複雑な形状を伴うことが多いですが、実際には限界があります。
非常に薄い壁、細長い空洞、深い内部通路、小さな開口部など、いくつかの極端な特徴を一度に組み合わせると、設計が困難になる場合があります。
この時点で、質問は「キャストできるか?」から変わります。 「安定してキャストできるか?」
この区別は生産計画にとって重要です。慎重に制御された条件下で一度製造できる形状でも、プロセス ウィンドウが狭すぎる場合は、安定した繰り返し製造には適さない可能性があります。
ステンレス鋼には、オーステナイト、マルテンサイト、フェライト、析出硬化グレードなど、さまざまな合金族が含まれます。それらのキャスト動作は同一ではありません。
選択したグレードは以下に影響を与える可能性があります。
このため、材料の選択は、形状がすでに完成した後ではなく、鋳造設計と同時に行う必要があります。
たとえば、主に耐食性を目的として選択されたステンレス鋼グレードでは、より高い硬度や機械的強度を目的として選択されたグレードとは異なるプロセス上の考慮事項が必要になる場合があります。
このプロセスは、いくつかの複雑な機能を 1 つの金属コンポーネントに組み込む必要がある場合に特に役立ちます。
湾曲した通路、取り付けボス、薄いリブ、および不規則な外形を含むステンレス鋼のハウジングを考えてみましょう。固体ブロックから形状全体を機械加工すると、大量の材料廃棄物が発生し、複数の機械加工方向が必要になる可能性があります。
インベストメント鋳造では、最初に基本的な形状の大部分を形成できます。その後、より厳しい公差、ねじ山、シール領域、または正確な穴が必要な表面に対して機械加工を予約することができます。
多くの場合、この組み合わせは、鋳造または機械加工のいずれかがすべての操作を実行することを期待するよりも実用的です。
インベストメント鋳造では比較的詳細な表面を実現できますが、必ずしもすべての形状を鋳造のままにしておく必要があるわけではありません。
一般的な鋳造後の機械加工領域には次のようなものがあります。
重要なのは、形状の複雑さと寸法の精度を区別することです。
インベストメント鋳造は、複雑な形状の成形に適しています。表面に特に厳しい寸法公差や制御された表面仕上げが必要な場合には、CNC 加工がより適切です。
CAD モデルを少し変更すると、鋳造動作に大きな違いが生じる場合があります。
設計に関する有益な考慮事項は次のとおりです。
薄い部分から厚い部分への突然の変化により、冷却が不均一になる可能性があります。段階的な移行により、より予測可能な凝固パターンが得られます。
適切な半径を追加すると、金属の流れが改善され、局所的な応力集中が軽減されます。
断面の厚さが大きく異なると、冷却速度が異なり、収縮に関連した問題が発生する可能性が高くなります。
インベストメント鋳造では、従来のダイカストと同様の離型抜き勾配を考慮する必要はありませんが、全体のパターンとシェルの設計は、製造とパターン除去の要件に対応する必要があります。
鋳造後の機械加工が必要な表面は、後付けで追加するのではなく、設計中に特定する必要があります。
一般に、外部ジオメトリは内部ジオメトリよりも検査が簡単です。コンポーネントに内部通路または密閉されたキャビティが含まれると、検証がより重要になります。
部品に応じて、検査には以下が含まれる場合があります。
X 線検査は、内部欠陥を外部から確認できない場合に特に役立ちます。コンポーネントを切断することなく、特定の形態の気孔、収縮、または介在物を明らかにすることができます。
インベストメント鋳造は、コンポーネントが複雑な形状、比較的小さいまたは中程度の寸法、機械加工が難しい特徴、および組み立て部品の数を減らす必要性を組み合わせている場合に意味を成す傾向があります。
次のような場合には、魅力が薄れる可能性があります。
したがって、最適なプロセスは、1 つの魅力的な機能ではなく、コンポーネント全体に依存します。
ステンレス鋼のインベストメント鋳造を選択する前に、いくつかの質問に答える必要があります。
これらの質問に早期に回答することで、金型や生産が始まる前に潜在的な鋳造の問題を明らかにすることができます。
ステンレス鋼のインベストメント鋳造は、複雑な形状や薄肉の形状に対応できますが、その能力は無制限ではありません。成功する結果は、壁の厚さ、形状、合金の選択、金属温度、シェルの状態、ゲート設計、および凝固挙動間の関係に依存します。
最も強力なアプリケーションは、単に複雑な形状の部品ではありません。これは、複雑な形状を鋳造によって効率的に形成できると同時に、精度が重要な領域が機械加工によって仕上げられ、適切な検査によって検証されるコンポーネントです。
したがって、ステンレス鋼のインベストメント鋳造部品の場合、最も有用なアプローチは、単一の最小肉厚数値に焦点を当てるのではなく、完全な形状を評価することです。適切に設計された鋳物は、一貫して充填または凝固することが根本的に難しい形状をプロセスで強制的に再現するのではなく、溶融ステンレス鋼の挙動に合わせて機能します。
-


