完成したファスナーは通常、複雑な製造プロセスを経たもののようには見えません。ボルトはお客様の元に届く時点でもボルトであり、ナットは比較的単純な金属部品に見えます。見落としがちなのが、原材料と完成したコンポーネントの間に何が起こっているかということです。成形の決定、機械加工、ネジの管理、表面処理、検査と、その過程では小さな判断が数多くあります。
ハードウェアの大量生産の場合、良品の部品を 1 つ入手することは難しいことではありません。さらに難しい作業は、次の数千の部分をほぼ同じように動作させることです。ここで製造経験が重要になります。で寧波盛発ハードウェア、信頼性の高いファスナーは通常、紙の上では印象的に見える単一の操作ではなく、長期間安定して維持されたプロセスの結果であることがわかりました。
多数のボルトなどにファスナーs、生産ストーリーは、成形の準備が必要な鋼線または棒から始まります。素材が鍛造機に届く前に、素材の状態や寸法、生産ルートをどのように配置するかなど、あらかじめ決めておく必要があります。これらの詳細は平凡に見えるかもしれませんが、後で起こることに影響を与える可能性があります。
鍛造これは、遠くから見ると非常に簡単に見えるプロセスの 1 つです。材料は加熱またはその他の方法で準備され、金型に配置され、圧力下で成形されます。実際には、材料は制御された方法で移動する必要があります。成形条件が変わりすぎるとブランクの形状が変化してしまい、その後の作業に手間がかかります。
鍛造ブランクは完成品である必要はありません。必要なのは、その後に続くすべてのものに対して安定した開始点を提供することだけです。
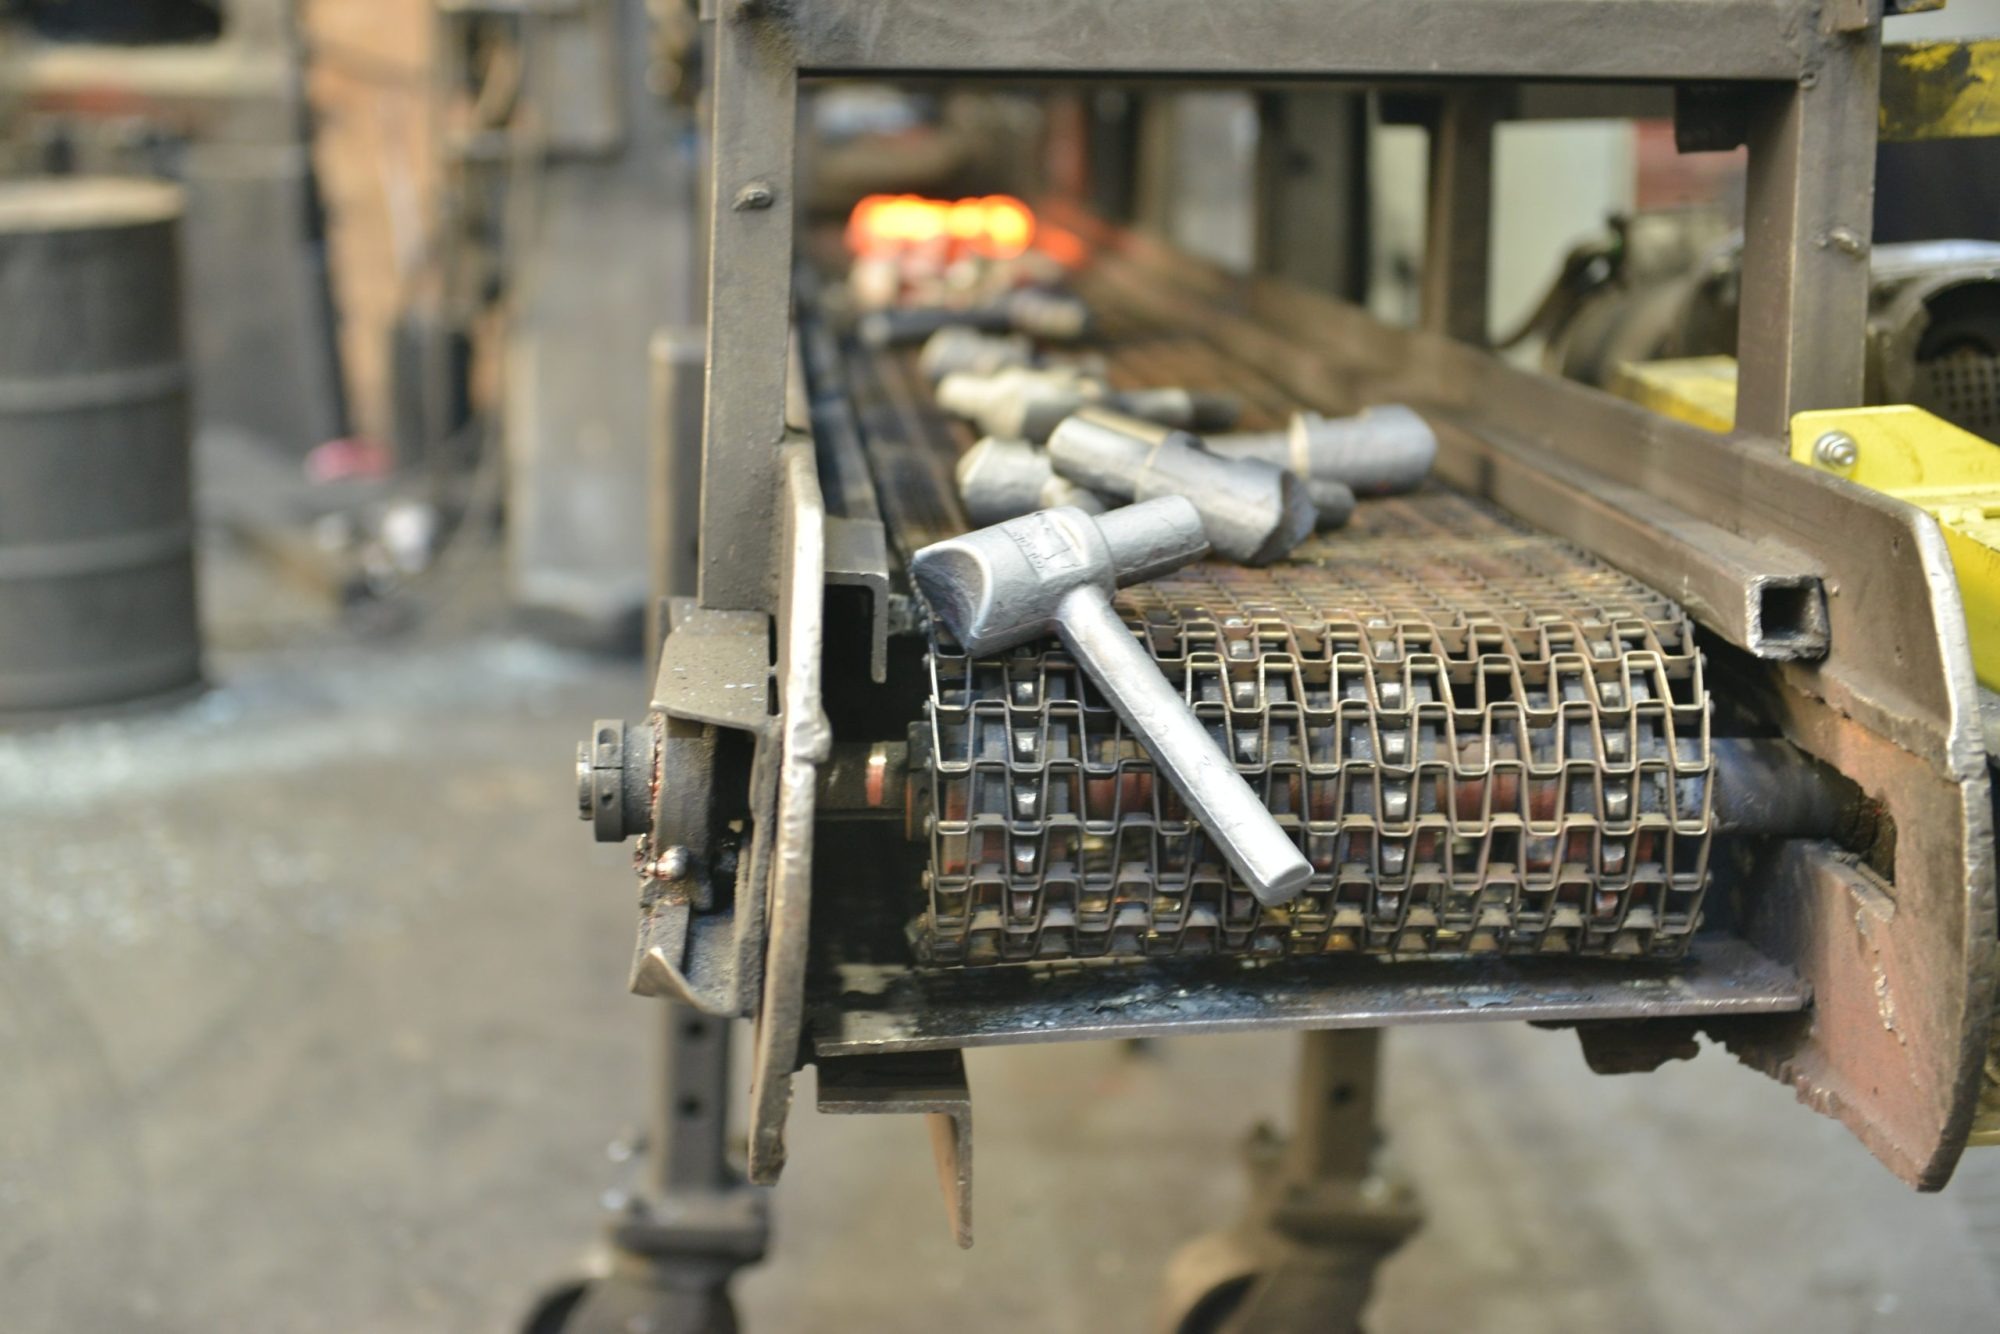
これはボルトにとって特に重要です。ヘッド、シャフト、および全体の形状は、後のねじ切りと仕上げをサポートする方法で形成する必要があります。初期形状が一貫していない場合、CNC 加工では、さまざまな部品からさまざまな量の材料を除去する必要がある場合があります。そのため、次の操作を安定させるのが難しくなります。
材料温度も無視できない要素です。金属の挙動が生産ごとに異なる場合、金型が変更されていない場合でも、成形結果が変化する可能性があります。経験豊富なオペレーターは、これらの違いを観察することを学びます。生産の実行が最初は正常に見えても、機械がしばらく稼働すると、材料の流れに小さな変化が現れ始めることがあります。これらの変更を早期に発見することは、完成した何百もの部分を後から修正するよりもはるかに簡単です。
もちろん、すべての留め具に鍛造が必要なわけではありません。形状、量、材質、用途によっては、鋳造またはインベストメント鋳造の方が合理的である場合があります。これらのプロセスは、コンポーネントの形状が従来の成形では作成が困難または非効率である場合に役立ちます。これらには、特に材料の流れ、冷却、寸法安定性に関して、独自の課題があります。
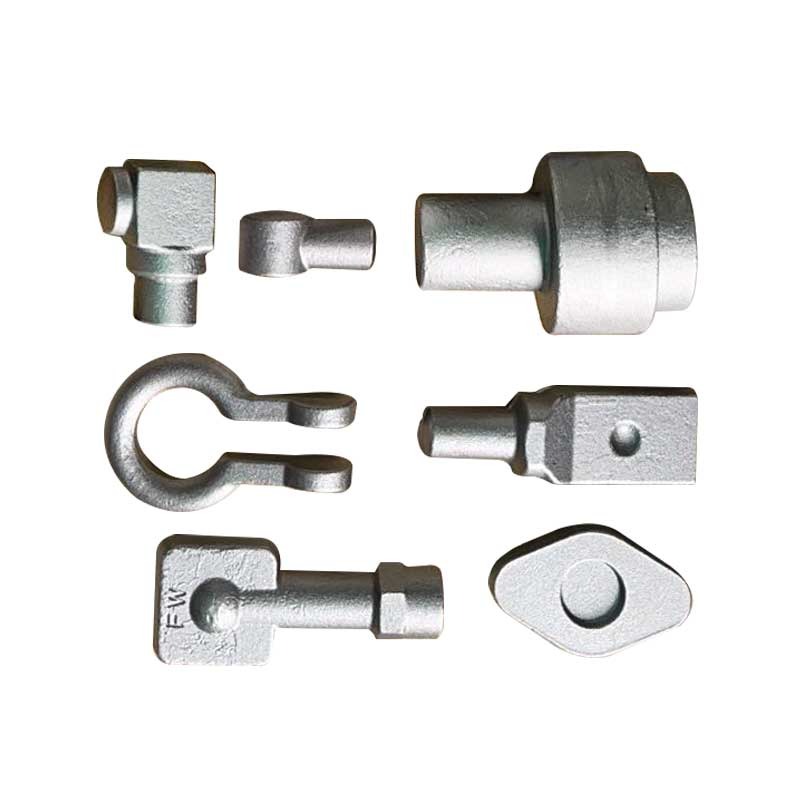
そのため、製品ごとに製造ルートは変わりますが、基本的な考え方は変わりません。最初のプロセスは、2 番目のプロセスに適度に安定した開始点を与える必要があります。この関係を無視すると、問題は後々に進む傾向があります。
基本的な形状が作成されると、コンポーネントを最終寸法に近づけるために機械加工が開始されます。ここがCNC加工特に便利になります。最新の機器は厳しい公差に対応し、複雑な操作を高い精度で繰り返すことができますが、機械は単独で動作しているわけではありません。
ツールの状態は重要です。素材の状態が重要です。切断パラメータは重要です。パーツの配置方法も結果に影響を与える可能性があります。
CNC 生産において誤解を招きやすい点の 1 つは、最初のピースが非常に優れていることです。最初の部分が完璧にできていれば、そのプロセスはすでに制御されていると考えたくなります。しかし、生産工程では異なります。工具が切削を続けると、摩耗が徐々に進行します。それはすぐには分からないかもしれません。表面がわずかに粗くなったり、寸法が公差限界に近づいたり、ねじ関連の測定値が変化し始めたりすることがあります。
これらの変化は通常徐々に進行するため、見逃される可能性があります。
寧波盛発ハードウェア では、単に機械で正確な部品を製造することに重点を置いているわけではありません。より大きな懸念は、継続的な介入なしに同じセットアップで許容可能な部品を生産し続けることができるかどうかです。場合によっては、サイクル タイムを可能な限り 1 秒ごとに短縮しようとするよりも、もう少し控えめに実行する方が合理的です。
このアプローチは、ファスナーを大量に生産する場合に特に役立ちます。小さな違いが千個にわたって繰り返されると、もはや小さな違いではなくなります。
ねじ切りは、ボルトとナットがどのように連携するかに直接影響するため、特に注意が必要です。ねじが寸法要件を満たしていても、プロセスが安定していないと、組み立て中に感触が異なる場合があります。ねじ山のプロファイル、ピッチ、表面状態、公差の関係は、部品がどれだけスムーズにかみ合うかに影響します。
これは、顧客が必ずしも技術用語で説明しなくても気づくことが多いものです。彼らは単に、組み立て中に 1 つのバッチの方が「感触が良い」と言うかもしれません。この種のフィードバックは役立つ場合があります。これは製造業者に対し、数値だけでは完成したファスナーで起こっているすべてを説明できない可能性があることを伝えています。
機械加工は、以前の鍛造または鋳造プロセスの結果とも連携する必要があります。納品されるブランクに一貫性がない場合、CNC 加工を効率的に行う余地が少なくなります。マシンは特定の違いを修正できますが、上流で発生したすべての問題を解決できるわけではありません。
だからこそ、生産ルートをトータルで考える必要があるのです。鍛造と機械加工を完全に別個の仕事として扱うべきではありません。一方の品質は、もう一方の労働条件に影響を与えます。
成形および加工後、ファスナーはまだ出荷の準備ができていません。表面処理は多くの場合、外観と保護を追加する段階ですが、最終コンポーネントにも実際的な影響を与えます。
ボルト・ナットは使用箇所によりメッキ・コーティング等の表面処理が必要な場合があります。特にハードウェアが湿気や屋外条件にさらされる場合、耐食性は明らかな懸念事項です。しかし、表面は摩擦や組み立ての動作にも影響を与えるため、コーティングの厚さと一貫性を単に表面上の問題として扱うことはできません。
処理前の表面の状態も重要です。機械加工により一貫性のないマークが残ったり、洗浄が適切に管理されていない場合、最終コーティングにそれらの違いが現れる可能性があります。表面処理プロセスでは、不安定な加工表面を魔法のように完全に均一な表面に変えることはできません。
アルミニウム部品には独自の仕上げ要件があります。たとえば、陽極酸化は魅力的で耐久性のある表面を作り出すことができますが、バッチ間の違いがより顕著になる可能性もあります。陽極酸化前のアルミニウムの状態、準備プロセス、および処理自体はすべて、最終的な外観に影響を与えます。
これが、最終検査を唯一の品質チェックポイントとみなすべきではない理由の 1 つです。検査は重要ですが、問題が最終段階に達する時点で、製造作業の多くはすでに完了しています。生産がまだ進行中であるときに、ばらつきがどこから来ているかを理解することがより適切です。
したがって、NINGBO SHENGFA HARDWARE では、最終検査は品質システム全体ではなく、より大きなプロセスの一部となっています。寸法、ネジ山、外観、表面状態などのチェックが必要ですが、その情報は製造工程そのものを理解するのにも役立ちます。
良い結果を幸運として捉えてはいけません。バッチが特に安定している場合は、その理由を理解する価値があります。材料はより一貫していましたか?工具は良好な状態に保たれていましたか?マシンの設定は変更されませんでしたか?表面処理はスムーズに進みましたか?これらの質問は、次の注文をより予測しやすくするのに役立ちます。
それはまさに、ファスナー製造における経験の価値です。工場は、どの詳細に注目する価値があり、どの変更が不要であるかを徐々に学習します。すべての問題に複雑な解決策が必要なわけではありません。場合によっては、プロセスが過度に動き回らないようにすることが最善の改善となる場合があります。
鍛造ブランクから完成したファスナーに至るまで、プロセスにはさまざまなバリエーションが含まれる可能性があります。優れた製造の目的は、ばらつきを完全に排除できるかのように装うことではありません。お客様の業務に影響を与えない範囲に留めるためです。
完成したボルトは、箱の中で小さなスペースしか占有しません。ナットは、取り付けられる機械に比べれば、ほとんど重さがありません。しかし、これらの小さなコンポーネントによって、アセンブリがスムーズに適合するかどうか、メンテナンスが簡単かどうか、不必要な中断なく生産ラインが動き続けるかどうかが決まります。
だからこそ、鍛造ブランクから完成したファスナーまでの過程が重要なのです。完成した作品は平凡に見えますが、その信頼性は、それがお客様の手に渡るまでに行われたあらゆる日常的な決断から生まれます。