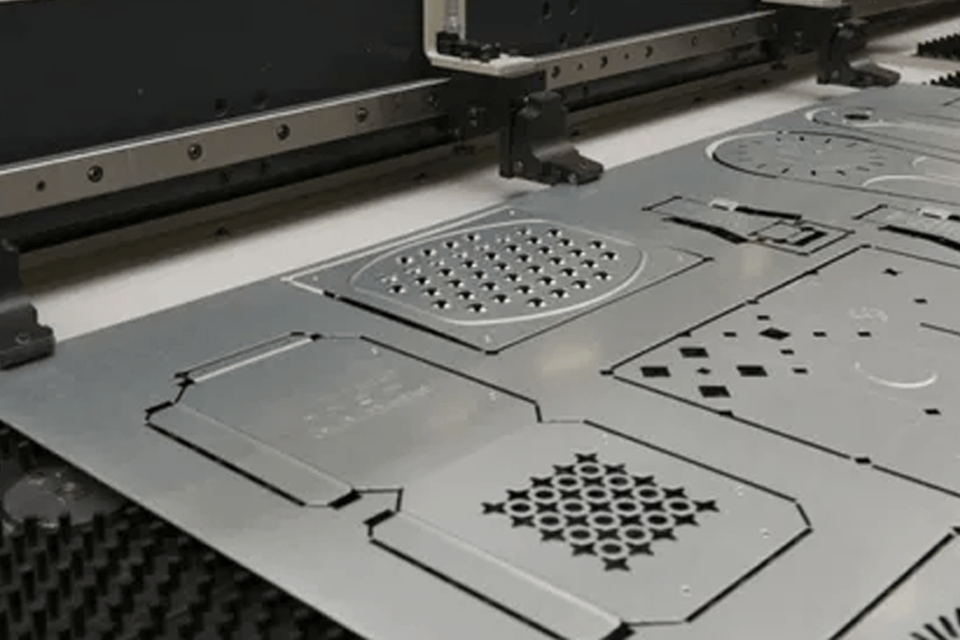
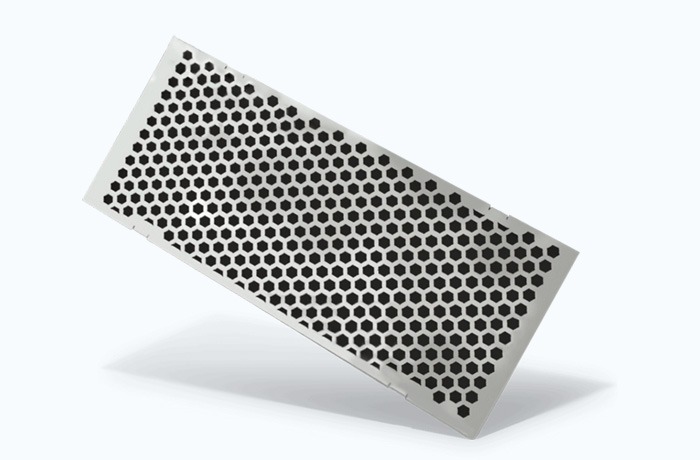
A 打ち抜き金属部品印刷機から出てくるとすぐに完成したように見えるかもしれません。形状が形成され、穴が所定の位置に配置され、主要な寸法が正しく表示されます。しかし、切断端に沿った細かい部分が後になって問題を引き起こす可能性があります。鋭いバリは作業者の手を傷つけたり、組み立てを妨げたり、隣接するコンポーネントを損傷したり、表面コーティングの品質に影響を与えたりする可能性があります。
カスタムのプレス加工された金属部品を購入するメーカーにとって、エッジの品質はプロジェクトの開始時から注目に値します。バリは、多くの切断やスタンピング作業において通常懸念される問題ですが、そのサイズ、方向、一貫性は、材料、工具の状態、生産設定によって異なります。問題が発生する理由を理解すると、問題が許容される場合と追加の作業が必要な場合の判断が容易になります。
金属スタンピングでは、パンチとダイを使用して、圧力をかけながらシート材料を切断または成形します。切断操作中、シートは最初に変形し、次にパンチが通過するにつれて亀裂が入り、分離します。結果として得られるエッジには、入口側近くのロールオーバー、比較的滑らかな光沢のある領域、破壊ゾーン、および出口側近くの小さな盛り上がったバリが含まれる場合があります。
バリのサイズは、パンチとダイの間のクリアランスに一部依存します。
ギャップが材料の厚さや特性と適合しない場合、金属が期待どおりに分離されない可能性があります。クリアランスが大きすぎると、エッジが粗くなり、バリが大きくなり、クリアランスが小さすぎると、切削抵抗が増加し、工具の摩耗やその他のエッジの欠陥が発生します。最適な設定は、普遍的な値ではなく、特定の材料と工具の設計によって異なります。
工具の状態も重要です。刃先が磨耗すると、パンチとダイがプレートをきれいに切断できなくなる場合があります。ツールが一貫したエッジを生成すると、徐々により明らかなバリが残り始める可能性があります。長い製造プロセスの中でこの変化に気づかないと、多数の部品に追加の仕上げが必要になる可能性があります。
材料特性により、別の変数が追加されます。ステンレス鋼、炭素鋼、アルミニウム、その他のプレートのグレードが異なると、切断プロセスにおけるパフォーマンスが異なります。厚さ、硬度、延性、表面状態はすべて最終刃に影響します。このため、スタンピング設定は、注文に指定された実際の材料に対して評価する必要があります。
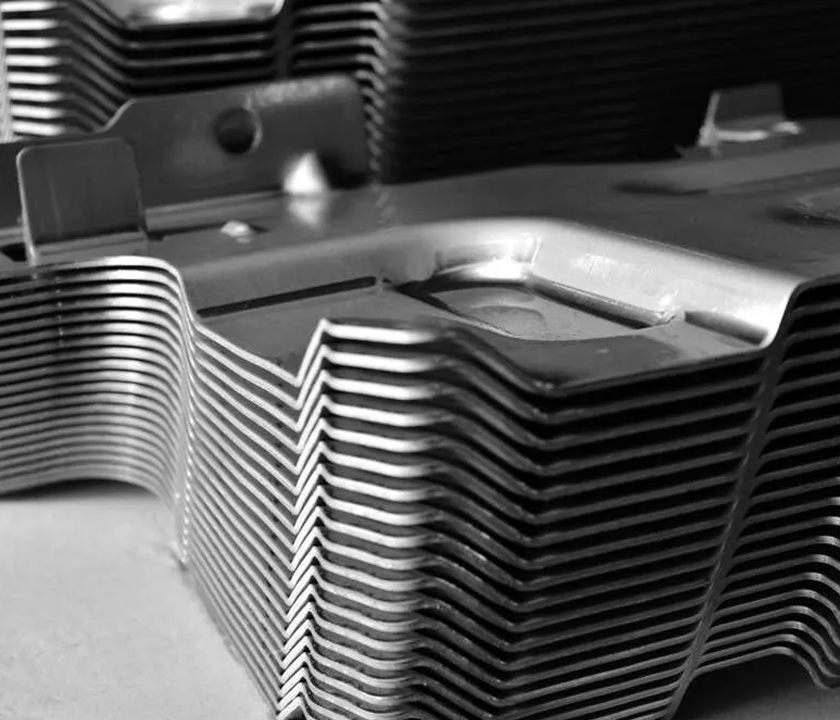
バリは単なる表面上の欠陥ではありません。その重要性は、スタンプされたコンポーネントが使用される場所と、他のパーツとどのように相互作用するかによって異なります。
いくつかの取り付け穴がある金属ブラケットを考えてみましょう。これらの穴の周囲にバリが残っていると、合わせ面が平らにならなくなったり、ファスナーの取り付けが妨げられたりする可能性があります。可動コンポーネントを含むアセンブリでは、露出した鋭いエッジが配線、シール、または近くの表面を損傷する可能性があります。オペレーターが頻繁に扱う部品では、鋭いエッジによって回避可能な安全上の懸念が生じる可能性もあります。
コーティングと腐食保護にも注意が必要です。コーティング方法やパーツの形状によっては、適切に準備された表面よりも粗いエッジを一貫してカバーするのが難しい場合があります。コンポーネントが湿気の多い環境または腐食性の環境で動作する場合、エッジの処理は、個別の化粧ステップとして扱うのではなく、全体的な仕上げ計画の一部として考慮する必要があります。
すべてのスタンピング部品が完全に滑らかなエッジを必要とするわけではありません。ぴったりとフィットするインターフェースのない隠れたブラケットでは、目に見えるパネルや精密な組み立て部品では許容できない小さなバリが許容される場合があります。重要な点は、機能、取り扱い、周囲のアセンブリに応じて受け入れ要件を定義することです。
エッジの状態が図面やアプリケーションの要件を満たしていない場合、バリ取りにより不要な材料を除去または削減できます。適切な方法は、コンポーネントの形状、材質、厚さ、生産量、必要なエッジ仕上げによって異なります。
機械的方法には、ブラッシング、研磨仕上げ、タンブリング、専用のバリ取り装置などがあります。これらは、特に多くの同様のコンポーネントを処理する必要がある場合に、適切な部品から鋭利なエッジを除去するのに役立ちます。ただし、仕上げ方法は慎重に選択する必要があります。材料を過剰に除去すると、エッジの寸法が変化したり、小さな形状に影響を与えたり、無傷のままにしておく必要がある表面に損傷を与えたりする可能性があります。
手動バリ取りは、プロトタイプ、少量注文、または手の届きにくい領域のあるコンポーネントに柔軟性を提供します。生産量が増加する場合、または多数のエッジを一貫して仕上げる必要がある場合、その制限はより顕著になります。手作業による仕上げが生産ルートの一部となる場合、明確な作業指示と適切な検査が重要です。
場合によっては、スタンピング操作自体を改善することが最善の解決策となる場合があります。鋭利な工具を維持し、パンチとダイのクリアランスをチェックし、エッジの状態を監視することで、二次仕上げが必要になる前にバリの発生を減らすことができます。工具のメンテナンスによってすべてのバリが除去されるわけではありませんが、プロセスを合意された制限内に維持するのに役立ちます。
よくある混乱の原因の 1 つは、「バリがない」という表現です。単純そうに聞こえますが、測定可能な受け入れ基準を説明しているわけではないかもしれません。アプリケーションによっては、鋭利なエッジをすべて除去する必要がある場合もありますが、最大許容バリ高さを指定したり、特別な注意が必要な特定のエッジを特定したりするアプリケーションもあります。
技術的な図面では、重要なエッジをマークし、機能面を特定し、必要なバリ取りまたはエッジブレイク操作を指定することで、期待をより明確にすることができます。バリの高さが重要な場合、購入者とメーカーはバリの測定方法と適用される制限について合意する必要があります。検査方法は部品の形状と用途に応じて選択する必要があります。
スタンプされたコンポーネントが単独で機能することはほとんどありません。ファスナーを使用して組み立てたり、機械加工部品に接合したり、塗装、メッキしたり、プラスチックや電気部品の隣に設置したりできます。したがって、エッジの品質は完成した製品の状況で評価する必要があります。
例えば、打ち抜き金属クランプホースやケーブルの損傷を避けながら形状を維持する必要がある場合があります。取り付けプレートには、ボルトを適切に締めることができるように、きれいな穴と平らな接触領域が必要な場合があります。いずれの場合も、不必要な処理を追加せずにコンポーネントの機能をサポートするエッジ仕様が最適です。
寧波盛発ハードウェア は、材料の選択、成形要件、下流工程を合わせて考慮する必要がある金属部品製造プロジェクトをサポートします。図面、材料グレード、厚さ、予想注文数量、用途の詳細を提供していただくと、適切な製造および仕上げのアプローチについて話し合うことが容易になります。
1 回の調整だけで良好なエッジ品質が得られることはほとんどありません。それは、材料を工具に適合させ、刃先を維持し、現実的な許容限界を定義し、コンポーネントに適した仕上げ方法を選択することから生まれます。量産前にこれらの詳細が解決されると、メーカーと購入者は避けられる手戻りを減らし、より信頼性の高い供給プロセスを構築できます。
カスタマイズされたプレス金属部品を購入する企業向け、寧波盛発ハードウェアバリの制限とエッジの仕上げについては、見積書または図面レビューの段階で話し合うことを提案します。最初に簡単な技術的な会話をしておくと、特にコンポーネントを正確に組み立てたり、保護コーティングで保護したり、組立ラインで安全に廃棄する必要がある場合に、後の混乱を防ぐことができます。
-